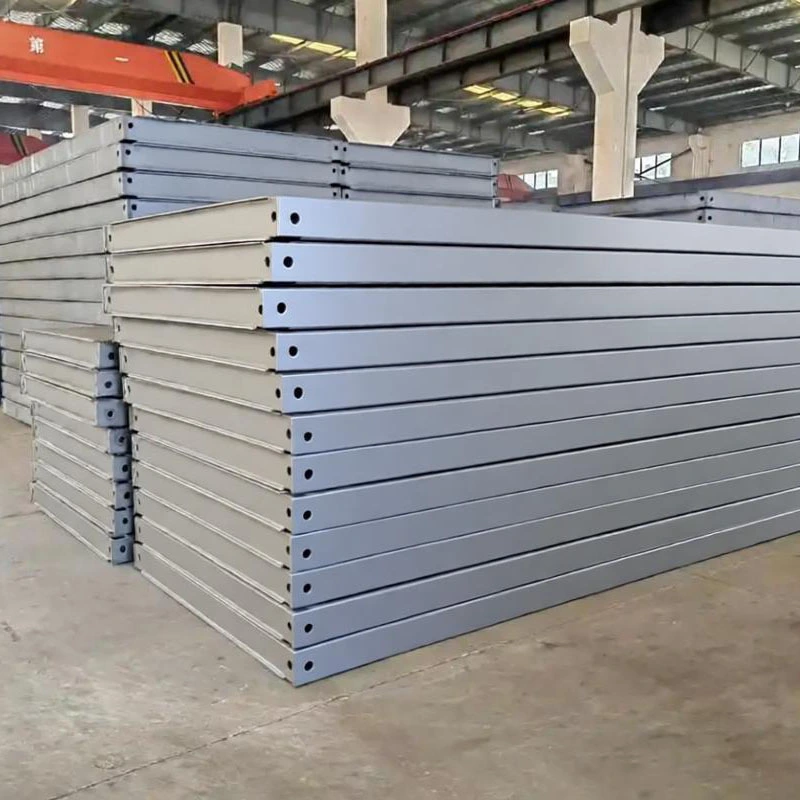
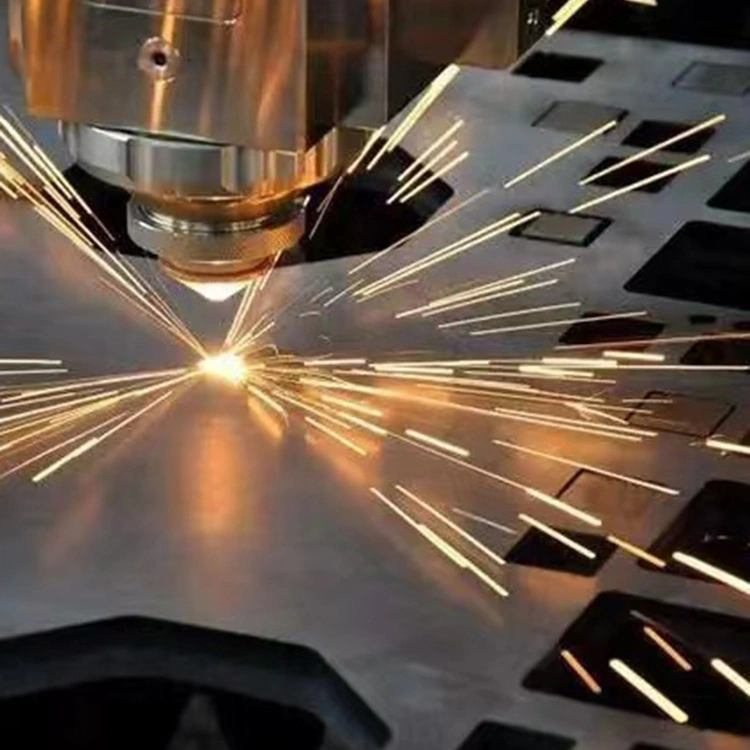
Пејзаж модерне производње се мења брзином без преседана, вођен захтевом за сложенијим геометријама, строжим толеранцијама и егзотичним композицијама материјала. Деценијама, ласерско сечење је углавном било ограничено на стандардне црне и обојене метале, заједно са основним полимерима. Међутим, еволуција технологије резонатора, система за испоруку зрака и управљачког софтвера разбила је ова ограничења. Данас, напредноласерско сечењесистеми нису само алати; они су софистицирани производни центри способни да обрађују низ материјала за које се некада сматрало да је немогуће или непрактично сећи светлом.
Разумевање који нови материјали сада могу да се обрађују са напредним системима за ласерско сечење је од кључног значаја за инжењере, дизајнере и стручњаке за набавку који желе да уведу иновације. Било да се ради о легурама бакра високе рефлексије које су потребне за компоненте електричних возила или деликатним композитним материјалима који се користе у ваздухопловству, могућности модерне ласерске опреме су се драматично прошириле. АтТиањин Схенгхуи Метал Продуцтс Цо., Лтд.,били смо сведоци ове еволуције из прве руке, интегришући најсавременију технологију како бисмо осигурали да наша фабрика остане на челу ове индустријске револуције.
Именик садржаја
Који се егзотични метали и легуре сада рутински секу ласерским резањем?
Термин „егзотично“ у металургији се обично односи на материјале које је тешко машински обрађивати због њихове тврдоће, жилавости или хемијске реактивности. Традиционалне механичке методе резања често не успевају када се суоче са овим легурама, што доводи до високог хабања алата и спорог протока. Међутим, са најновијим достигнућима у ласерском резању, срушили смо ове баријере. Наша фабрика рутински обрађује материјале који би уништили алат пре само десет година.
Једно од најзначајнијих открића је у преради ваздухопловних легура високе чврстоће као што су Инцонел, Хастеллои и Титаниум. Ови материјали су неопходни за компоненте које морају да издрже екстремне температуре и притиске. Напредни системи ласерског сечења користе специфична подешавања таласне дужине и импулсне модулације како би створили зону под утицајем топлоте тако минималну да структурни интегритет материјала остане нетакнут. Ово постижемо коришћењем помоћних гасова под високим притиском који истовремено хладе рез и избацују растопљени материјал, спречавајући микро-пукотине.
Друга категорија која је доживела огроман раст је прерада напредних челика високе чврстоће (АХСС) који се користе у аутомобилској индустрији. Ови челици, укључујући челик каљен пресовањем (ПХС), су невероватно јаки, али их је тешко обрезати. Са нашим системима користимо ласере са влакнима од више киловата који напајају ове материјале брзином и прецизношћу којој механичке пресе не могу да парирају. Флексибилност наших подешавања за ласерско сечење омогућава брзу израду прототипа и производњу малих количина без потребе за скупим тврдим алатима.
Штавише, побољшана је способност сечења метала високе чистоће који се користе у медицинској и електронској индустрији. Тантал, који се користи за хируршке импланте, и молибден, који се користи за полупроводничке компоненте, сада се свакодневно обрађују у нашој фабрици. Прецизност наше опреме осигурава да нема контаминације, што је од виталног значаја за биокомпатибилност и електронске перформансе. Испод је табела са детаљима спецификација наших примарних система за ласерско сечење који се користе за ове напредне метале.
|
Категорија материјала
|
Специфичне легуре
|
Ласер Типе
|
Максимална дебљина (мм)
|
Ассист Гас
|
| Суперлегуре |
Инцонел 718, Хастеллои Ц-276 |
Фибер Ласер (6кВ - 12кВ) |
20 мм |
Азот / Аргон |
| Челици високе чврстоће |
Усибор 1500, Дуцтибор 500 |
Фибер Ласер (8кВ - 15кВ) |
30 мм |
Компримовани ваздух / азот |
| Ватростални метали |
Молибден, Тантал, Волфрам |
Ласер са влакнима зелене таласне дужине |
8 мм |
Аргон |
| Титанијумске легуре |
Оцена 5 (Ти6Ал4В), оцена 23 |
Фибер Ласер (4кВ - 8кВ) |
25 мм |
Аргон (да би се избегла оксидација) |
Ова табела показује техничке могућности које поседујемо у Тиањин Схенгхуи Метал Продуцтс Цо., Лтд. Наше улагање у различите ласерске изворе нам омогућава да прилагодимо процес сечења специфичним металуршким својствима радног предмета. Не ослањамо се на приступ који одговара свима; уместо тога, усклађујемо таласну дужину и снагу ласера са карактеристикама апсорпције материјала. Ово осигурава да када питате "Који нови материјали сада могу да се обрађују са напредним системима за ласерско сечење?" одговор је скоро увек гласно "да" када сте партнер са нама.
Како напредни системи рукују рефлектујућим и композитним материјалима?
Историјски гледано, рефлектујући материјали попут бакра, месинга и алуминијума били су пропаст ласерског сечења. Ласерски зрак би се одбио назад у резонатор, узрокујући катастрофална оштећења оптике и самог извора ласера. Слично томе, композитни материјали, са својом хетерогеном структуром, представљали су изазове због различитих тачака испаравања матрице и арматуре. Дакле, како су напредни системи за ласерско сечење превазишли ове препреке?
Решење за рефлектујуће материјале лежи у усвајању напредне ласерске технологије са влакнима са уграђеном заштитом од позадинске рефлексије. За разлику од старијих ЦО2 ласера, модерни ласери са влакнима користе медиј за појачање у чврстом стању. Наши системи су опремљени сензорима који тренутно детектују повратне рефлексије. Ако се детектује скок у рефлектованој енергији, систем прилагођава параметре импулса или тренутно искључује сноп да би заштитио шупљину. Штавише, краћа таласна дужина ласера са влакнима (обично 1,07 микрометара) се лакше апсорбује од бакра и месинга него дуже таласне дужине ЦО2 ласера. То значи да се уместо да се рефлектује, енергија ефикасно претвара у топлоту, што омогућава чисте, брзе резове.
Што се тиче композита, обрада материјала као што су полимери ојачани карбонским влакнима (ЦФРП) и полимери ојачани стакленим влакнима (ГФРП) постала је стварност. Овде кључ није само снага, већ и трајање импулса. Користимо ултра-кратке пулсне ласере (пикосекундне или фемтосекундне) који испаравају материјал сублимацијом, а не топљењем. Овај процес "хладне аблације" осигурава да се угљенична влакна чиста секу без топљења околне полимерне матрице, што би довело до грубе ивице и деламинације.
Наша фабрика је такође усавршила сечење вишеслојних материјала који се користе у савременој електроници и изолацији. Они се често састоје од полимерног филма везаног за металну фолију. Традиционално сечење би размазило слојеве заједно. Са нашом напредном оптиком за обликовање снопа, можемо подесити жаришну тачку да прецизно пресече низ без изобличења појединачних слојева. Ево кључних могућности које нудимо за ове тешке материјале:
-
Рефлектујући метали:Чисти бакар (до 6 мм), месинг (до 8 мм) и алуминијум са високим садржајем силикона.
-
Термални композити:Препрег од карбонских влакана и очвршћени ЦФРП (до 10 мм) са минималним угљенисањем.
-
ламинати:Ламинати обложени бакром (ЦЦЛ) за производњу ПЦБ-а, исечени без ивица.
-
Обложени материјали:Поцинковани челик и алуцинк, исечени са заптивним ивицама ради спречавања корозије.
У Тиањин Схенгхуи Метал Продуцтс Цо., Лтд., имамо наменске радне станице посебно конфигурисане за ове материјале. Наши инжењери разумеју нијансе интеракције снопа са различитим материјалима. Ми не обрађујемо једноставно ове ставке; анализирамо састав материјала да бисмо одредили оптималну брзину додавања и комбинацију гаса. Ова техничка стручност је основа наше репутације и зашто нам клијенти верују у своје најизазовније пројекте. Када треба да знају који нови материјали сада могу да се обрађују са напредним системима за ласерско сечење, гледају на нашу евиденцију успеха.
Зашто су неметални материјали попут керамике и сафира сада одрживи?
Прелазак ласерског сечења са чистог алата за обраду метала на универзално решење за обраду најбоље је илустрован његовом применом на тврде, ломљиве неметале. Материјали као што су техничка керамика (алуминијум, цирконијум), сафир и специјализовано стакло су озлоглашени тешки за обликовање. Они су склони пуцању под термичким стресом и тврђи су од већине алата за сечење. Међутим, питање који нови материјали се сада могу обрадити напредним системима за ласерско сечење укључује управо ове супстанце, захваљујући иновацијама у ласерској таласној дужини и контроли снопа.
Традиционални ласери су се борили са керамиком јер су провидни или рефлектују инфрацрвено светло. Наш приступ користи ЦО2 ласере (са већом таласном дужином коју апсорбује керамичка решетка) или, у скорије време, зелене и УВ ласере. На пример, када сечемо сафир, који се користи за високе издржљивости сатова и поклопца за камере за паметне телефоне, користимо технику која се зове „филаментација“. Ултра-кратки пулсни ласер је фокусиран унутар материјала. Висок интензитет ствара плазма филамент који модификује материјал изнутра, стварајући линију раздвајања готово без оштећења површине. Делови се затим одвајају благом механичком силом, чиме се добијају нетакнуте ивице.
За проводну керамику као што је силицијум карбид (СиЦ), која се користи у енергетској електроници, користимо процес у више корака. Прво, сноп мале снаге оцењује материјал. Затим, контролисани процес ломљења раздваја делове. Ово осигурава да деликатна електрична својства СиЦ-а нису угрожена микро-пукотинама. Наши системи за ласерско сечење су опремљени прецизним степеницама које померају материјал испод стационарног снопа, обезбеђујући апсолутну тачност и минимизирајући вибрације које би могле разбити радни комад.
Одрживост обраде ових материјала отвара нове могућности дизајна у свим индустријама. У медицинској технологији, зубни имплантати и хируршки алати од цирконијума сада се могу исећи на прилагођене геометрије за неколико минута, а не за дане. У индустрији полупроводника, могућност прецизног сечења стаклених интерпосера и керамичких подлога омогућава следећу генерацију минијатуризоване електронике. Испод је листа неметалних материјала које наша фабрика тренутно обрађује, показујући ширину наших могућности:
-
техничка керамика:Алуминијум (Ал2О3), цирконијум (ЗрО2), силицијум нитрид (Си3Н4).
-
Кристални материјали:Синтетички сафир, кварц и рубин.
-
Специјално стакло:Боросиликат, Горилла Гласс и Фусед Силиц.
-
Природни материјали:Графит високе густине и композити угљеник-угљеник.
Ова експанзија на неметале представља значајно улагање у стручност Тиањин Схенгхуи Метал Продуцтс Цо., Лтд. Обучили смо наше техничаре посебно за уметност обраде крхких материјала. То захтева другачији начин размишљања од сечења челика; стрпљење и прецизност су најважнији. Савладавањем ових техника, нашим клијентима пружамо један извор за све њихове потребе за прецизном производњом, било да раде са челиком дебљине инча или сафиром танким као плочица. На питање који нови материјали сада могу да се обрађују напредним системима за ласерско сечење свакодневно се одговара у нашој фабрици.
Резиме: Будућност обраде материјала
Путовање технологије ласерског сечења је стално ширење. Од својих раних дана као нишан алат за сечење танких лимова, еволуирао је у свестран, неопходан процес за модерну индустрију. Истражили смо како су рефлектујући метали, суперлегуре, композити, па чак и ломљива керамика сада у домену могућности. Ова еволуција је вођена синергијом напредних ласерских извора, интелигентних контролних система и дубоког металуршког и материјалног знања.
За предузећа која желе да остану конкурентна, разумевање који нови материјали сада могу да се обрађују са напредним системима за ласерско сечење није само академска вежба; то је стратешка предност. Омогућава консолидацију ланаца снабдевања, смањење времена испоруке и стварање производа са карактеристикама перформанси које су раније биле недостижне. У нашој фабрици, посвећени смо даљем померању ових граница. Континуирано тестирамо нове материјале и усавршавамо наше процесе како бисмо осигурали да када наши клијенти имају изазован пројекат, спремни смо за испоруку.
Ако желите да искористите најновија достигнућа у ласерском резању за свој следећи пројекат, позивамо вас да то учинитеконтактирајте нас. Нека Тиањин Схенгхуи Метал Продуцтс Цо., Лтд. буде ваш партнер у иновацијама. Наш тим је спреман да вам пружи детаљну анализу и понуду за ваше специфичне потребе обраде материјала. Искусите прецизност и способност наших напредних система за ласерско сечење данас.
Често постављана питања (ФАК)
Који нови материјали се сада могу обрадити напредним системима за ласерско сечење који су били немогући пре деценију?
Пре једне деценије, високо рефлективне материјале попут чистог бакра и месинга било је изузетно тешко обрадити због ризика да повратна рефлексија оштети ласерски извор. Данас су напредни ласерски системи са влакнима, попут оних који се користе у Тиањин Схенгхуи Метал Продуцтс Цо., Лтд., опремљени заштитом од повратне рефлексије и краћим таласним дужинама које ови метали лако апсорбују. Поред тога, крхки неметали као што је техничка керамика (глиница, цирконијум) и кристални материјали попут сафира се сада рутински секу коришћењем ултракратких пулсних ласера који врше „хладну аблацију“, спречавајући термичко пуцање. Овај напредак је ефективно удвостручио опсег материјала који се могу прерадити, омогућавајући иновације у електроници, ваздухопловству и производњи медицинских уређаја.
Како се квалитет ласерског сечења може поредити за нове материјале као што је ЦФРП у односу на традиционалне метале?
Показатељи квалитета се разликују јер су начини квара различити. За традиционалне метале, квалитет се мери храпавости ивица (Ра) и шљаком. За нове материјале као што је полимер ојачан карбонским влакнима (ЦФРП), примарна брига је зона утицаја топлоте (ХАЗ) и раслојавање. Напредни системи за ласерско сечење решавају ово коришћењем импулсних ласера са влакнима или УВ ласера који минимизирају унос топлоте. У нашој фабрици постижемо оно што се зове "суво сечење" на ЦФРП-у, где се материјал матрице не топи нити сагорева, а влакна се чисте. Ово резултира квалитетом сечења који је често супериорнији од механичког глодања јер нема хабања алата или вибрација, обезбеђујући конзистентан квалитет ивица на хиљадама делова, што је од виталног значаја за ваздухопловне структурне компоненте.
Која су ограничења при обради метала високе рефлексије савременим системима за ласерско сечење?
Док су савремени системи превазишли примарни ризик од рефлексије уназад, још увек постоје практична ограничења. Главно ограничење је дебљина. Док можемо поуздано да сечемо бакар до 6 мм, сечење дебљих делова (изнад 10 мм) постаје изазов због високе топлотне проводљивости материјала, која брзо одводи топлоту из зоне реза. Ово може довести до спорије брзине резања у поређењу са челиком исте дебљине. Поред тога, чистоћа материјала је важна; бакар високе проводљивости без кисеоника (ОФХЦ) сече другачије од бакра са отпорним електролитичким кораком (ЕТП). Наши инжењери у Тиањин Схенгхуи Метал Продуцтс Цо., Лтд. узимају у обзир ове нијансе подешавањем фокусног положаја и употребом азота под веома високим притисцима како би се обезбедила чиста ивица без ивица, али разумевање специфичне хемије легуре је кључ за успешан исход.
Да ли напредни системи за ласерско сечење могу да обрађују обложене или обојене материјале без оштећења премаза?
Да, ово је једна од значајних предности модерног ласерског сечења. Приликом обраде претходно обојених или премазаних метала, циљ је често пресецање метала без ломљења премаза на површини или спаљивања са ивице реза. Ово се постиже оним што је познато као "сечење погодно за премазивање". Коришћењем фибер ласера са веома малом ширином реза и оптимизацијом облика импулса, можемо да испаримо метал, а да околни премаз оставимо нетакнутим. За материјале као што је поцинковани челик, такође користимо специјализоване параметре сечења који минимизирају испаравање цинка на ивици реза, што смањује стварање цинк оксида (беле рђе) након процеса. Наши системи за ласерско сечење су програмирани са специфичним рецептима за ове материјале како би се осигурало очување естетских и заштитних квалитета премаза.
Који специфични ласерски параметри су најкритичнији за сечење нове техничке керамике и стакла?
За техничку керамику и стакло, најкритичнији параметар више није само снага, већ таласна дужина и трајање импулса. Ови материјали су транспарентни за стандардне ласере са инфрацрвеним влакнима, тако да им је потребан или ЦО2 ласер (9,3 µм до 10,6 µм таласне дужине) који апсорбује силицијумска структура, или зелени/УВ ласер за високо прецизно „хладно сечење”. Трајање пулса је подједнако важно; користимо пикосекундне или фемтосекундне импулсе. Ово је невероватно кратко (један квадрилионти део секунде), што испоручује енергију тако брзо да материјал сублимира директно из чврстог у гас без топљења. Овај процес "хладне аблације" је од суштинског значаја за спречавање микро-пукотина и топлотног стреса у керамичкој матрици. Поред тога, позиционирање фокусне тачке мора да се контролише са субмикронском тачношћу како би се осигурало да је рез вертикалан и прецизан.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик